

Morfolina CAS 110-91-8: Estructura molecular, síntesis y aplicaciones industriales
Fecha de lanzamiento: 31/08/2026
Tabla de contenido
1. Introducción: La posición estratégica en el sector de los productos químicos finos
En el complejo y altamente especializado mundo de los productos químicos finos, ciertas moléculas sirven como componentes básicos que sustentan múltiples industrias globales de gran envergadura. Entre ellas, el compuesto heterocíclico de nitrógeno y oxígeno que nos ocupa ocupa una posición estratégica única. Caracterizado por su doble grupo funcional —que posee características tanto de amina como de éter—, este compuesto actúa como un intermediario clave en una vasta cadena de suministro industrial.
Su versatilidad no es meramente una curiosidad de laboratorio; es un requisito fundamental para la fabricación moderna. Desde ser un componente vital en la formulación de aceleradores de acción retardada en la industria del caucho hasta actuar como un inhibidor de corrosión volátil indispensable en calderas de vapor de alta presión, su presencia es omnipresente. Además, desempeña un papel fundamental en la síntesis de principios activos farmacéuticos (API) complejos, agroquímicos avanzados, tensioactivos especializados y disolventes de alto rendimiento.
El objetivo de esta guía exhaustiva es desentrañar sistemáticamente la naturaleza multifacética de este producto químico industrial. Mediante un análisis profundo de su química estructural, propiedades físicas, principales vías de síntesis, rigurosos requisitos de seguridad y cumplimiento, y su amplia gama de aplicaciones posteriores, buscamos proporcionar a los profesionales de la industria, especialistas en compras e ingenieros químicos una referencia altamente autorizada.
2. Química básica: Estructura molecular y propiedades fisicoquímicas
2.1 Estructura molecular y nomenclatura
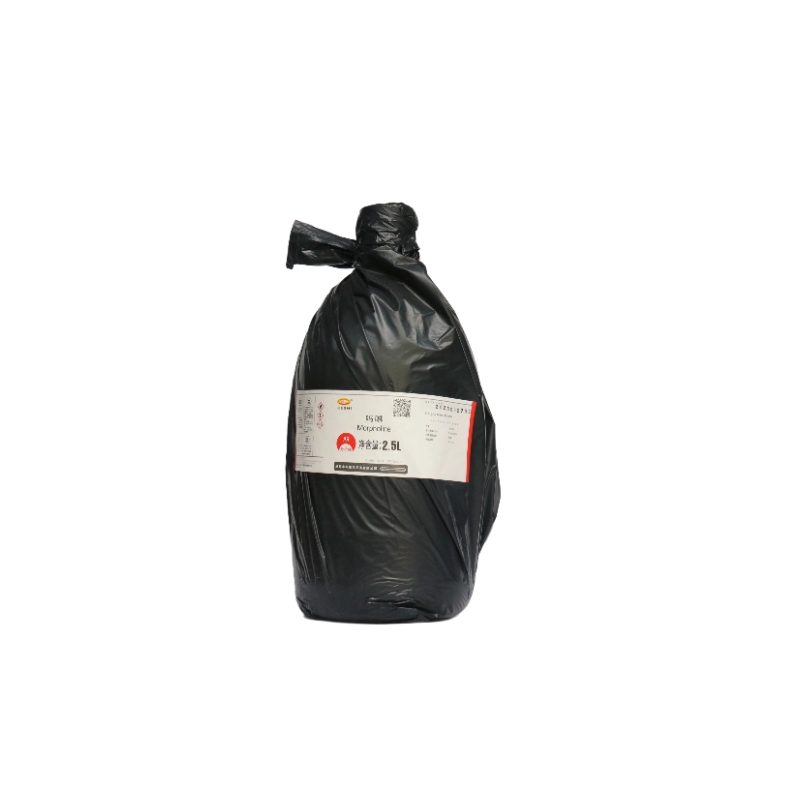
Según las normas de nomenclatura establecidas por la IUPAC, el compuesto químico se designa oficialmente como 1-oxa-4-azaciclohexano. Es reconocido mundialmente y se registra en inventarios químicos con el identificador de registro. Morfolina CAS 110-91-8.
Estructuralmente, se trata de un compuesto orgánico heterocíclico de seis miembros. Lo que hace que esta configuración estructural sea excepcionalmente valiosa es la presencia de dos heteroátomos distintos situados uno frente al otro dentro del anillo: un átomo de nitrógeno que forma una amina secundaria y un átomo de oxígeno que forma un enlace éter. Su fórmula química empírica es C4H9NO. Esta disposición específica confiere a la molécula notables propiedades anfifílicas y doble reactividad. El oxígeno del éter contribuye a su excelente capacidad de disolución y solubilidad en agua, mientras que el nitrógeno de la amina secundaria proporciona una alcalinidad moderada y actúa como el sitio reactivo principal para las transformaciones químicas posteriores.
2.2 Propiedades físicas (parámetros clave para las operaciones industriales)
Comprender las propiedades físicas de esta sustancia es fundamental para su manipulación, almacenamiento y optimización seguras en los procesos industriales. Generalmente se presenta como un líquido oleoso, transparente, incoloro y altamente higroscópico. Posee un olor a amina distintivo y penetrante, que suele describirse como similar al amoníaco o con un ligero aroma a pescado.
Para ofrecer una visión general clara que sirva de referencia tanto para la ingeniería como para las operaciones, los parámetros fisicoquímicos críticos se detallan en la siguiente tabla:
| Categoría de propiedad | Valor estándar / Descripción | Importancia operacional |
|---|---|---|
| Apariencia | líquido incoloro e higroscópico | Requiere almacenamiento hermético para evitar la absorción de humedad. |
| Punto de ebullición | De 126 a 130 grados Celsius | Adecuado para aplicaciones con disolventes a altas temperaturas y para destilación. |
| Punto de fusión | -5 a 3,5 grados Celsius | Puede solidificarse en ambientes muy fríos; requiere calefacción para su transporte en invierno. |
| Densidad (a 20 °C) | Aproximadamente 1,007 g/cm³ | Es ligeramente más denso que el agua, lo que facilita los cálculos de gravedad específica. |
| Punto de inflamación (copa cerrada) | De 34 a 43 grados Celsius | Clasificado como líquido inflamable; es obligatorio un control estricto de la fuente de ignición. |
| Solubilidad | Completamente miscible con H2O, alcoholes, cetonas y aromáticos. | Excepcional versatilidad como disolvente; ligeramente soluble en aceites minerales. |
| Alcalinidad (pKa) | ~8,49 a 8,7 (ácido conjugado) | Una solución acuosa de 1% produce un pH de aproximadamente 11, lo que indica una basicidad de fuerza media. |
2.3 Comportamiento químico y reactividad
Desde el punto de vista de la reactividad química, el grupo funcional amina secundaria es el sitio más activo. Participa fácilmente en diversas reacciones orgánicas fundamentales. Puede reaccionar con ácidos para formar sales estables, como los hidrocloruros, que se utilizan con frecuencia cuando se requiere una forma sólida y soluble en agua del compuesto químico. Además, experimenta fácilmente reacciones de acilación, alquilación y condensación, lo que lo convierte en un precursor ideal para la síntesis de macromoléculas más complejas.
Como disolvente altamente polar, posee la capacidad única de estabilizar los estados de transición durante las reacciones químicas, lo que lo convierte en un medio preferido para síntesis orgánicas especializadas, incluyendo la formación de enaminas y la catálisis de condensaciones de aldehído-cetona.
Una de sus características físicas más distintivas es que su perfil de volatilidad es notablemente similar al del agua. Al calentarse en una solución acuosa, se distribuye uniformemente entre la fase líquida y la fase de vapor. Este coeficiente de distribución uniforme es el principio científico fundamental que sustenta su uso generalizado en el tratamiento del agua de calderas, asegurando que la alcalinidad protectora se desplace junto con el vapor hasta todos los rincones de la red de tuberías.
3. Síntesis industrial: De las materias primas al producto terminado.
3.1 Ruta de síntesis principal
En la industria química occidental moderna y entre los principales fabricantes mundiales, el método de producción dominante y más viable económicamente es la aminación catalítica del dietilenglicol (DEG).
Este sofisticado proceso implica la reacción del dietilenglicol con amoníaco gaseoso. La reacción se lleva a cabo a altas presiones y temperaturas, generalmente en presencia de hidrógeno gaseoso y catalizadores metálicos especializados, como los basados en níquel o cobalto. Mediante un proceso de hidrogenación catalítica, ciclación y deshidratación, la molécula lineal de DEG se "cierra" alrededor del átomo de nitrógeno para formar el anillo heterocíclico de seis miembros.
Si bien este proceso es altamente eficiente, genera subproductos. Entre los más destacados se encuentran la piperazina y sus derivados N-metilados. Debido a que estos subproductos presentan puntos de ebullición y polaridades que requieren un manejo cuidadoso, la mezcla de producto crudo debe someterse a un riguroso proceso de destilación fraccionada en varias etapas para aislar el compuesto deseado con altos estándares de pureza industrial.
3.2 Rutas de síntesis alternativas
Dependiendo de la disponibilidad regional de materias primas y de las condiciones económicas específicas, en ocasiones se utilizan vías alternativas. Un método consiste en la reacción de la dietanolamina con un catalizador ácido (como el ácido sulfúrico) para inducir la deshidratación y el cierre del anillo. Otra ruta histórica implica la reacción del óxido de etileno con amoníaco.
La trayectoria actual en tecnología de síntesis pone un fuerte énfasis en la química verde. Los ingenieros químicos desarrollan continuamente catalizadores más avanzados y altamente selectivos, con el objetivo de reducir el aporte energético necesario (temperatura y presión), disminuir significativamente la formación de subproductos no deseados y minimizar el impacto ambiental del proceso de fabricación.
3.3 Purificación y especificaciones industriales
Para aplicaciones industriales estándar, el nivel de pureza aceptable es excepcionalmente alto, manteniéndose normalmente en un valor igual o superior al 99,01% de pureza (TP3T). Los laboratorios de control de calidad supervisan de cerca varios indicadores clave, como el contenido de humedad residual, la estabilidad del color (que suele medirse con la escala de color de la APHA) y los valores exactos de amina.
En cuanto al envasado y almacenamiento, debido a su naturaleza alcalina e higroscópica, se almacena principalmente en tanques de acero inoxidable o contenedores de acero al carbono revestidos con recubrimientos anticorrosivos especiales. Debe conservarse en recipientes herméticamente cerrados, protegido de la luz directa y alejado de agentes oxidantes fuertes y ácidos concentrados para evitar reacciones exotérmicas peligrosas.
4. Áreas de aplicación industrial principales
4.1 La industria del caucho (sector de consumo primario)
La industria del caucho, que representa aproximadamente un tercio del consumo mundial total, es el principal sector de transformación de este producto químico. Se utiliza fundamentalmente como intermediario en la síntesis de aceleradores de vulcanización de acción retardada.
Entre los ejemplos más destacados de estos aceleradores se encuentran el NOBS (N-oxidietilen-2-benzotiazol sulfenamida), el OTOS y el MDS. En el complejo proceso de vulcanización del caucho, estos aceleradores específicos desempeñan un papel fundamental. Proporcionan un margen de seguridad vital, que permite un retardo considerable, durante la mezcla y molienda inicial a alta temperatura del compuesto de caucho, evitando así el curado prematuro. Una vez moldeado el caucho y alcanzando la temperatura de curado, aceleran rápidamente el proceso de reticulación. Además, se sabe que los aceleradores derivados de este heterociclo mejoran significativamente la resistencia al envejecimiento térmico del producto final de caucho e inhiben activamente la floración (la migración indeseada de azufre a la superficie del caucho).
4.2 Sistemas de tratamiento de agua y calderas
En entornos industriales donde se genera vapor a alta presión, como centrales térmicas, instalaciones nucleares y refinerías químicas a gran escala, la corrosión representa una amenaza constante y costosa. En estos casos, el compuesto actúa como un inhibidor volátil de corrosión (VCI) de alta calidad.
El agua utilizada en las calderas suele contener dióxido de carbono disuelto, que al condensarse forma ácido carbónico corrosivo. Debido a que la volatilidad de este compuesto es similar a la del agua, al inyectarse en el sistema de la caldera, se vaporiza junto con el vapor. A medida que el vapor recorre kilómetros de tuberías complejas y finalmente se condensa, el compuesto se condensa a su lado. Neutraliza inmediatamente el ácido carbónico en las líneas de retorno del condensado, regulando eficazmente el pH de todo el circuito de vapor y proporcionando una protección esencial para las infraestructuras de hierro, cobre y zinc.
4.3 Intermediarios farmacéuticos y agroquímicos
La singular geometría estructural de la molécula la convierte en un componente fundamental muy codiciado en las ciencias biológicas. En el sector farmacéutico, se integra en la estructura molecular de numerosos fármacos esenciales, incluyendo clases específicas de antibióticos de amplio espectro, analgésicos avanzados, anestésicos locales, fármacos oncológicos y formulaciones antipalúdicas.
De igual modo, la industria agroquímica depende en gran medida de ella. Es un precursor para la síntesis de fungicidas sistémicos altamente eficaces (que protegen los cultivos al ser absorbidos por el tejido vegetal), herbicidas selectivos, reguladores del crecimiento vegetal sofisticados y recubrimientos especiales utilizados para la conservación de la fruta después de la cosecha.
4.4 Tensioactivos y formulaciones químicas de uso diario
Debido a su naturaleza anfifílica, es una excelente materia prima para la producción de tensioactivos especializados. Se utiliza en la síntesis de emulsionantes de alto rendimiento, blanqueadores ópticos para las industrias papelera y textil, y catalizadores para la producción de espuma de poliuretano. En el ámbito de los productos químicos de uso diario, si bien su uso está estrictamente regulado en cuanto a límites residuales, se encuentran derivados en desengrasantes de alta resistencia, antioxidantes, auxiliares de teñido textil y ciertas formulaciones cosméticas que requieren un control preciso del pH.
4.5 Disolventes y medios de reacción
Como disolvente polar aprótico, presenta un poder disolvente excepcional. Se emplea frecuentemente para disolver resinas naturales y sintéticas resistentes, ceras, colorantes complejos y caseína. En síntesis orgánica fina, constituye un medio de reacción ideal debido a su polaridad moderada, su coste relativamente bajo, su punto de ebullición fácilmente controlable para la recuperación del disolvente y su sencillo procesamiento posterior a la reacción.
4.6 Aplicaciones emergentes y de nicho
Más allá de los sectores tradicionales, la investigación continua ha abierto nuevas aplicaciones especializadas. Cada vez se utiliza más como componente especializado en baños de galvanoplastia química, agente de curado avanzado para sistemas de resina epoxi, agente de flotación altamente selectivo en la industria minera y como potente antioxidante y desodorizante en diversas formulaciones industriales.
5. Cumplimiento de las normas de salud, seguridad y medio ambiente (HSE).
5.1 Toxicología y salud humana
Si bien es indispensable, este producto químico debe manipularse con sumo cuidado debido a su perfil toxicológico. Presenta una toxicidad sistémica de leve a moderada, pero es altamente irritante para los tejidos vivos. El contacto directo provoca irritación grave o quemaduras en la piel y los ojos. La inhalación de sus vapores altamente concentrados puede causar irritación significativa de las vías respiratorias y posibles daños en las mucosas.
La exposición laboral está estrictamente regulada en todo el mundo. La mayoría de los organismos internacionales de seguridad han establecido un límite de exposición ocupacional (LEO) promedio ponderado en el tiempo (TWA, por sus siglas en inglés) de 8 horas de aproximadamente 70 mg/m³. Es fundamental destacar que esto casi siempre va acompañado de una advertencia sobre la absorción cutánea, lo que indica que cantidades peligrosas de la sustancia química pueden absorberse directamente a través de la piel intacta, sin pasar por el sistema respiratorio.
5.2 Directrices sobre almacenamiento, transporte y EPI
La logística y la manipulación deben cumplir estrictamente con la normativa internacional sobre mercancías peligrosas.
| Parámetro de seguridad | Clasificación / Requisito |
|---|---|
| Número ONU | ONU 2054 |
| Clase de peligro | Clase 8 (sustancia corrosiva) con riesgo subsidiario de clase 3 (líquido inflamable). |
| Contención de derrames | Debe almacenarse sobre palés antiderrame certificados, en zonas aisladas y bien ventiladas. |
| Equipo de protección personal (EPP) | Uso obligatorio de guantes resistentes a productos químicos de alta resistencia (por ejemplo, de caucho butílico), gafas de seguridad con sellado completo, protectores faciales y respiradores de vapor adecuados durante las operaciones de transferencia. |
5.3 Comportamiento ambiental y eliminación
Desde el punto de vista ambiental, el compuesto es inherentemente biodegradable en condiciones aeróbicas. Sin embargo, los derrames accidentales de alta concentración o las descargas industriales directas son altamente tóxicos para la vida acuática y alterarán gravemente los ecosistemas locales. Las aguas residuales industriales que contienen este compuesto no pueden descargarse directamente en el alcantarillado municipal; primero deben someterse a una rigurosa neutralización química y un tratamiento biológico in situ.
Para su eliminación al final de su vida útil, cualquier producto residual o envase muy contaminado debe tratarse estrictamente como residuo peligroso. Debe entregarse a empresas de gestión de residuos debidamente autorizadas y certificadas para su incineración a alta temperatura o neutralización química controlada.
6. Dinámica del mercado y panorama general de la cadena de suministro
La cadena de suministro global de este producto químico está dominada por unos pocos conglomerados químicos integrados de gran envergadura. Entre los principales productores mundiales se encuentran gigantes de la industria como BASF, Dow Chemical y Sinopec, junto con varios fabricantes de rápido crecimiento en India y Oriente Medio que se benefician de la proximidad a las materias primas.
La estructura de precios del mercado es altamente dinámica. Está determinada principalmente por la fluctuación de los costos de sus materias primas básicas (dietilenglicol y amoníaco), los precios generales del mercado energético y los costos cada vez más estrictos asociados con el cumplimiento de las normativas ambientales. Las fluctuaciones de la demanda en la industria del caucho (estrechamente vinculada a la fabricación mundial de neumáticos para automóviles) y el auge del sector de las energías renovables influyen notablemente en las tendencias de precios del mercado.
Para los equipos de compras industriales, se recomienda ir más allá del precio. La evaluación integral de un proveedor debe incluir la verificación rigurosa de los parámetros de la Ficha Técnica (TDS) (en particular, pureza, humedad y color), la obtención inmediata de la Ficha de Datos de Seguridad (SDS) más reciente y la exigencia de un Certificado de Análisis (CoA) por lote. Además, auditar el historial de cumplimiento a largo plazo del proveedor en materia de Medio Ambiente, Salud y Seguridad (EHS) es fundamental para garantizar la resiliencia de la cadena de suministro.
7. Fronteras tecnológicas y tendencias futuras
La trayectoria futura del ciclo de vida industrial de este compuesto químico está profundamente ligada a los objetivos de sostenibilidad global. La principal frontera tecnológica es la búsqueda de la “síntesis verde”. Los investigadores están invirtiendo fuertemente en el desarrollo de sistemas catalíticos de ultra alta selectividad que maximicen la economía atómica, reduzcan drásticamente el consumo de energía y eliminen prácticamente los subproductos de piperazina.
Además, se observa una expansión agresiva hacia los derivados de alta tecnología. Los derivados N-alquílicos y los complejos de amida específicos están demostrando un enorme potencial como aditivos avanzados para electrolitos de baterías de iones de litio, líquidos iónicos especializados y como precursores estructurales para materiales de estructuras metalorgánicas (MOF) utilizados en el almacenamiento y la separación de gases.
Finalmente, el panorama regulatorio está cambiando. Marcos normativos como REACH de la Unión Europea y TSCA de Estados Unidos están endureciendo continuamente las restricciones sobre residuos químicos y emisiones volátiles. Esta presión regulatoria no es solo un obstáculo; es el principal catalizador que impulsa a la industria hacia el desarrollo de alternativas derivadas de menor toxicidad y la ingeniería de procesos de fabricación totalmente cerrados y de cero emisiones.
Acerca de ZCChem Morpholine CAS 110-91-8
Contáctenos para obtener más información sobre Morfolina CAS 110-91-8

Preguntas frecuentes
¿Por qué se prefiere este producto químico en particular a otras aminas volátiles para el tratamiento del agua de calderas?
La principal ventaja reside en su singular distribución vapor-líquido. A diferencia de otras aminas que se vaporizan demasiado rápido (dejando la fase líquida desprotegida) o permanecen completamente en el líquido (dejando vulnerables las tuberías de vapor), la volatilidad de este compuesto se ajusta casi a la perfección a la del H₂O. Esto garantiza que, a medida que el agua hierve y se convierte en vapor, la alcalinidad protectora se desplace con el vapor y se condense en el mismo momento y lugar, proporcionando una protección anticorrosión uniforme y completa a lo largo de complejas redes de tuberías.
¿Cuáles son las precauciones de seguridad más importantes a la hora de almacenar este producto químico en una planta de fabricación?
Debido a su doble clasificación de peligrosidad (Corrosivo de Clase 8 e Inflamable de Clase 3), su almacenamiento requiere un enfoque de seguridad integral. Las instalaciones deben garantizar que el producto químico se mantenga en recipientes herméticamente sellados y resistentes a la corrosión (como los de acero inoxidable), alejados de la luz solar directa y de fuentes de calor. El área de almacenamiento debe contar con ventilación a prueba de explosiones, paletas específicas para la contención de derrames y estar completamente aislada de agentes oxidantes y ácidos fuertes, que podrían provocar reacciones violentas.
¿Cómo funciona exactamente este producto químico para evitar que el caucho se queme durante su procesamiento?
Durante la fabricación del caucho, la mezcla debe calentarse para su moldeo, pero si se vulcaniza (cura) demasiado pronto durante esta fase, el lote se arruina, un fenómeno conocido como sobrecalentamiento. Cuando este producto químico se utiliza para crear aceleradores de acción retardada (como el NOBS), el acelerador permanece químicamente estable durante las temperaturas iniciales de mezcla. Actúa como protección térmica. Solo cuando la mezcla alcanza la temperatura de curado final, mucho más alta, el acelerador se descompone para liberar los compuestos activos, lo que garantiza una reticulación rápida y controlada justo cuando se desea.